
Come la stampa con vernice UV crea la struttura dimensionale sulla pellicola
La copertura piatta dell'inchiostro e gli effetti superficiali in rilievo e tattili sono prodotti da due meccanismi diversi, anche se entrambi iniziano sullo stesso supporto. La stampa standard deposita una pellicola sottile e uniforme di colorante che si asciuga o polimerizza fino a raggiungere uno spessore costante su tutto il foglio. stampa con vernice uv deposita invece una resina trasparente o pigmentata in quantità controllate e variabili, quindi la indurisce quasi istantaneamente sotto la luce ultravioletta prima che abbia la possibilità di appiattirsi. Poiché la resina mantiene la sua forma durante l'indurimento, l'area stampata mantiene l'altezza, la definizione dei bordi e la struttura della superficie che un rivestimento a base solvente o a base acqua semplicemente non può mantenere. Questa distinzione è facile da percepire a mano: si passa un dito su un'etichetta lucida rivestita in modo convenzionale e la superficie è uniformemente liscia, mentre un'area testurizzata UV presenta creste, bordi o venature chiaramente rilevabili che l'occhio coglie come uno spostamento del riflesso ancor prima che la mano lo confermi.
Sul PET e su pellicole di poliestere simili, questo è importante perché il substrato di base è dimensionalmente stabile ma chimicamente inerte rispetto alla maggior parte dei rivestimenti convenzionali. Le formulazioni polimerizzabili con raggi UV sono progettate per legarsi meccanicamente e chimicamente alla superficie inerte entro una frazione di secondo di esposizione, il che rende possibile l'accumulo a più passaggi. Ogni passaggio aggiunge un guscio sottile sopra quello precedente e, poiché la polimerizzazione è quasi istantanea, la pellicola non ha mai il tempo di afflosciarsi o allargarsi prima che lo strato successivo venga rimosso.
| Funzione di livello | Ruolo tipico nello stack | Contributo visivo |
|---|---|---|
| Cappotto di alluvione di base | Sigilla il substrato, uniforma l'energia superficiale | Fondotinta uniforme lucido o opaco |
| Strato di costruzione | Aggiunge altezza misurabile nelle zone rialzate | Rilievo tattile, sensazione di rilievo |
| Strato di trama | Introduce irregolarità o motivi della superficie | Contrasto opaco-lucido, grana, marmorizzazione |
| Cappotto di tenuta superiore | Protegge gli strati inferiori, regola la lucentezza finale | Resistenza ai graffi, percezione della profondità |
Il numero di passaggi, la viscosità di ciascuna resina e la dose di polimerizzazione tra i passaggi sono le tre variabili che determinano se un foglio finito si legge come un sottile accento di lucentezza o un motivo tridimensionale fortemente in rilievo. Poiché il processo è interamente additivo e basato sulla luce, può essere regolato strato dopo strato senza rielaborare l’intera configurazione della macchina da stampa, il che è uno dei motivi per cui i convertitori di pellicola lo preferiscono per tirature decorative di breve e media lunghezza.
Perché gli effetti dorati dipendono dalla sequenza dei livelli e non solo dall'inchiostro metallico
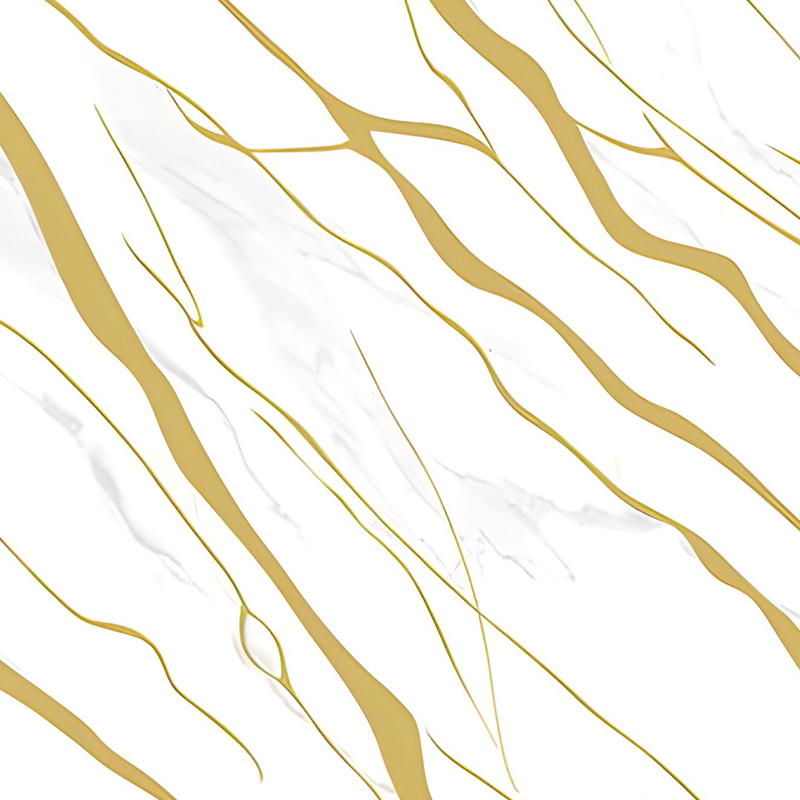
Un malinteso comune è che l'aspetto dorato provenga da un singolo passaggio di inchiostro metallico. In pratica, l'aspetto metallico su a Pellicola per trasferimento di calore in PET dorato è costruito da una sequenza: uno strato distaccante, uno strato metallizzato riflettente, uno strato adesivo e poi l'opera di vernice UV che definisce dove apparirà effettivamente l'immagine metallica una volta trasferita. La vernice non aggiunge il metallo stesso; agisce come una maschera selettiva e un supporto della texture che determina esattamente quali porzioni dello strato metallizzato vengono rilasciate in modo pulito sulla superficie ricevente durante il trasferimento e come tali porzioni percepiscono e riflettono la luce una volta applicate.
Poiché la vernice UV polimerizza con una definizione dei bordi netta, il lavoro con linee sottili, il piccolo testo serif e gli intricati motivi dei bordi possono essere riprodotti nello strato metallico con una sbordatura molto inferiore rispetto a quanto consentito dal mascheramento basato su schermo. Ciò è particolarmente rilevante per le etichette e gli imballaggi in cui il marchio deve essere letto in modo chiaro sia a una distanza di ispezione ravvicinata che a una distanza dallo scaffale.
La precisione della registrazione tra lo strato metallizzato e la maschera di vernice è il principale fattore determinante della qualità finita. Anche un piccolo spostamento provoca un bordo morbido o raddoppiato sul motivo dorato, che è visivamente molto più evidente su una superficie riflettente di quanto lo sarebbe su una stampa a inchiostro piatto, poiché la luce cattura il bordo disallineato e attira l'occhio direttamente su di esso.
Creazione di motivi in marmo e organici attraverso il flusso UV controllato
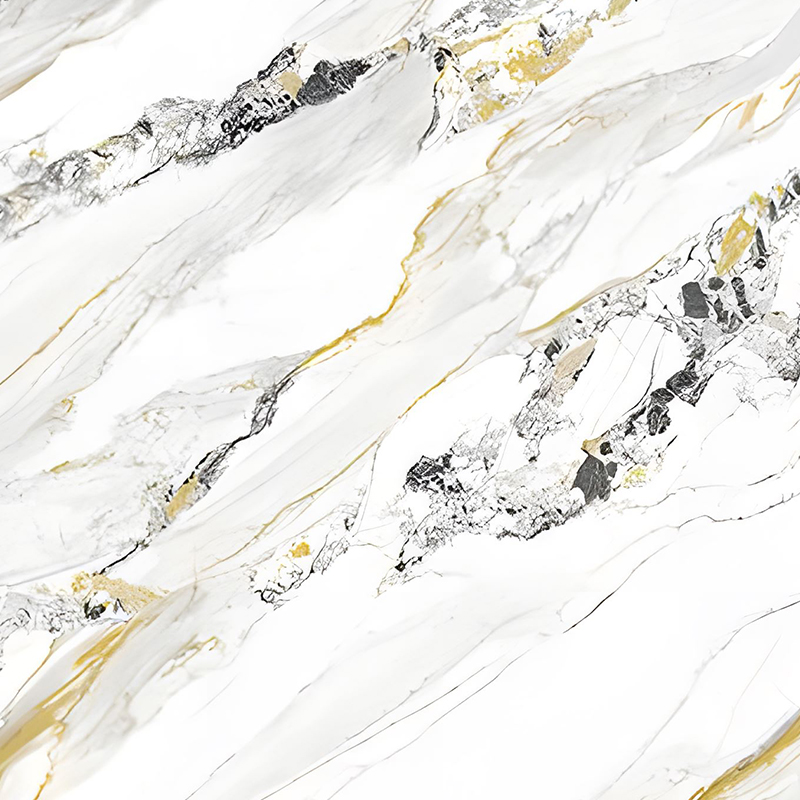
La stampa UV con motivo marmorizzato si basa su un breve intervallo tra il momento in cui la resina viene depositata e il momento in cui la lampada polimerizzante la blocca in posizione. Durante tale finestra, depositi umidi adiacenti di diversa viscosità o carico di pigmento interagiscono ai loro confini, producendo le linee venate e irregolari associate alla pietra naturale. Indurendo la resina una frazione di tempo troppo presto si ottiene una superficie piana e uniforme senza venature; polimerizzarlo troppo tardi consente al motivo di diffondersi fino a perdere completamente la definizione. Ottenere un risultato marmorizzato ripetibile significa mantenere la finestra temporale stabile per tutta la tiratura, non solo sui primi fogli.
Poiché l'effetto dipende dall'interazione dal vivo tra strati bagnati piuttosto che su uno schermo o una lastra fissa, non esistono mai due fogli marmorizzati identici in pixel, il che è generalmente visto come un punto di forza di questo stile di decorazione piuttosto che come un difetto, poiché rispecchia l'irregolarità organica della pietra naturale che il motivo intende evocare.
Due pratiche leve controllano la scala del disegno. Innanzitutto, il divario di viscosità tra il colore di base e il colore principale: un divario più ampio produce venature più nette e sottili, mentre un divario più stretto dà vortici più morbidi e più ampi. In secondo luogo, il volume del deposito per passaggio: depositi più pesanti richiedono più tempo prima che venga raggiunto il punto di gelificazione, dando al modello più spazio per svilupparsi prima che la polimerizzazione lo arresti. Nessuna delle due leve deve essere regolata da sola; cambiare la viscosità senza aggiustare il volume del deposito in genere sposta la scala del modello in una direzione imprevedibile piuttosto che in quella prevista.
- La resina accentata a viscosità inferiore produce generalmente venature sottili e filiformi
- La resina accentata a viscosità più elevata generalmente produce macchie ampie, simili a nuvole
- La temperatura ambiente della stampante sposta la finestra del tempo di apertura e deve essere registrata per turno
- La velocità della linea modifica il tempo di permanenza tra il deposito e l'indurimento e necessita di ricalibrazione ogni volta che viene regolata
Adattamento della capacità della stampante UV ai substrati di pellicole e adesivi
Non tutte le macchine da stampa con funzionalità UV sono adatte alla lavorazione su pellicola. A stampante UV per adesivi o la pellicola di trasferimento necessita di tre caratteristiche che una macchina da stampa UV generica per substrati rigidi non sempre possiede: controllo preciso della tensione della pellicola, un sistema di polimerizzazione che non distorca termicamente un nastro sottile e flessibile e un sistema di deposito in grado di stendere strati ad altezza variabile senza trascinare o spalmare la resina bagnata nei passaggi successivi.
| Requisito | Perché è importante nel cinema |
|---|---|
| Polimerizzazione LED a bassa temperatura | I sottili nastri in PET si deformano o si restringono sotto lampade a vapori di mercurio ad alta temperatura |
| Controllo della tensione a circuito chiuso | Una tensione irregolare provoca una deriva della registrazione nel lungo periodo |
| Gestione del nastro antistatico | L'accumulo statico sulla pellicola attira la polvere nella resina bagnata prima della polimerizzazione |
| Allineamento della testa multi-passaggio | Gli effetti di rilievo stratificati richiedono una precisione di ripetizione inferiore al millimetro |
Anche lo spessore del film limita ciò che è realizzabile. Le pellicole molto sottili si flettono sotto il peso localizzato di uno spesso strato di accumulo, che può manifestarsi come una debole increspatura sul retro una volta che il rotolo viene riavvolto sotto tensione. I trasformatori che lavorano con PET inferiore a 25 micron in genere limitano l'altezza totale di accumulo a un livello inferiore rispetto a quello che farebbero con una pellicola di spessore maggiore, quindi compensano visivamente con il contrasto di texture e lucentezza anziché con l'altezza grezza.
La manipolazione della pellicola, non la chimica della resina, è solitamente il fattore limitante di quanto ambizioso possa essere un design strutturato su substrati sottili e flessibili.
Difetti comuni nella stampa con vernice UV e come prevenirli
La maggior parte dei difetti di consistenza e doratura sono riconducibili a una delle poche cause principali, e identificare quale sia in gioco all'inizio di un ciclo consente di risparmiare molto più materiale rispetto alla regolazione delle impostazioni per tentativi ed errori durante il turno.
| Difetto | Probabile causa | Soluzione pratica |
|---|---|---|
| Bordi sfumati o sfocati sul testo in rilievo | Dose di polimerizzazione troppo bassa o distanza della lampada spostata | Verificare l'emissione della lampada e reimpostare la distanza di stallo |
| Screpolature su aree flesse o piegate | Accumulo troppo spesso rispetto alla flessibilità della pellicola | Riduci il numero di strati o passa a un grado di resina più flessibile |
| Lucentezza non uniforme su un'area verniciata a spot | Spessore del deposito incoerente dall'applicatore | Ricalibrare il volume di deposito della testina anilox o digitale |
| Lo strato metallico si solleva in modo non uniforme durante il trasferimento | Maschera di vernice poco o troppo polimerizzata | Testare nuovamente la finestra di polimerizzazione con piccoli incrementi e mantenerla ferma |
| Motivo marmorizzato che si ripiega in un colore piatto | La cura è scattata prima che il pattern avesse il tempo di formarsi | Estendere leggermente il tempo aperto o rallentare la velocità della linea |
Una disciplina utile consiste nel tenere un breve registro dei difetti legato alla velocità della linea, alla lettura della potenza della lampada e alla temperatura ambiente per ogni turno. Poiché la risposta della polimerizzazione UV è sensibile ai piccoli cambiamenti ambientali, i modelli che compaiono solo in determinati turni o in determinate stagioni sono spesso riconducibili alla temperatura o all'umidità piuttosto che alle impostazioni della stampante stessa.
Impostazione di parametri pratici per finiture lucide e strutturate
Tre impostazioni svolgono la maggior parte del lavoro quando un trasformatore deve spostare un lavoro da una finitura piatta e lucida a una texture dimensionale pronunciata, o viceversa.
- Deposito volume per pass: controlla la quantità di materiale disponibile per costruire l'altezza prima che la polimerizzazione lo blocchi in posizione
- Dose di cura per passaggio: controlla la velocità con cui la resina si fissa, che a sua volta controlla quanto il deposito può livellarsi prima dell'indurimento
- Numero di passaggi: controlla l'altezza cumulativa e consente di stratificare diversi tipi di resina per effetti combinati, come uno strato di texture opaca sotto uno strato sigillante lucido
Per una finitura lucida e priva di texture, in genere è sufficiente una singola passata con una dose di polimerizzazione completa e un volume di deposito basso. Per una texture fortemente dimensionale o dorata, i convertitori in genere si accumulano gradualmente in tre-sei passaggi, controllando l'altezza e la nitidezza del bordo dopo ogni passaggio piuttosto che tentare la costruzione completa in un deposito, poiché un singolo passaggio eccessivamente spesso è molto più incline a una polimerizzazione irregolare per tutta la sua profondità rispetto a diversi passaggi più sottili polimerizzati in sequenza. Il controllo dopo ogni passaggio offre inoltre al team di produzione la possibilità di fermarsi anticipatamente se una costruzione più leggera soddisfa già l'aspetto target, evitando così di spendere tempo in resina e pressatura su altezze di cui il progetto finito non ha effettivamente bisogno.
Dove le texture UV 3D e dorate si adattano al packaging premium
Il lavoro sulle texture UV dimensionali e metalliche è più comunemente specificato laddove una confezione o un'etichetta deve segnalare un livello superiore all'interno di una linea di prodotti senza modificare la confezione strutturale sottostante. Un logo strutturato, un bordo dorato o un pannello marmorizzato conferiscono alla superficie rivolta verso uno scaffale un segnale tattile che una stampa piatta non può replicare e che si legge a colpo d'occhio anche prima che un acquirente prenda in mano l'articolo.
Essendo una pellicola di trasferimento per imballaggi di alta qualità, questo tipo di pellicola viene generalmente applicata mediante trasferimento di calore e pressione su substrati di imballaggio rigidi o semirigidi come cartoni pieghevoli, scatole rigide o cappucci stampati, anziché essere utilizzata come superficie visibile finale. Il lavoro di verniciatura UV sulla pellicola determina in anticipo il modello trasferito, il che significa che le modifiche al design possono essere testate e approvate sulla bobina di pellicola prima che venga prodotta una singola unità di imballaggio finito, riducendo il rischio di costose rilavorazioni sul materiale di imballaggio primario.
Questa separazione tra decorazione e struttura offre inoltre ai team del marchio più spazio per testare le variazioni. Poiché la trama e il motivo metallico esistono già sulla pellicola di trasferimento prima ancora che questa incontri un cartone o una bottiglia, un designer può confrontare diverse profondità di rilievo o densità di motivi fianco a fianco su campioni di pellicola piana, scegliere quello che fotografa e gestisce meglio e solo allora impegna quella scelta in un ciclo di produzione completo dell'imballaggio finito. Questa sequenza riduce il ciclo di feedback tra progettazione e produzione rispetto ai metodi in cui l’effetto decorativo può essere valutato solo sulla confezione finita e assemblata.
- Bordi dorati a punti su astucci pieghevoli per il confezionamento di cosmetici e liquori
- Marchi strutturati su scatole regalo rigide e confezioni di presentazione
- Pannelli marmorizzati sulle etichette di prodotti di bellezza e cura personale
- Fine lavorazione con linee metalliche su cappucci e chiusure dove la sola stampa a lamina piatta manca di dettagli
Conservazione e gestione della pellicola testurizzata UV prima della conversione
Il lavoro non si ferma una volta che il rotolo esce dalla pressa. Una pellicola con una superficie ruvida o dorata pronunciata è più sensibile ai danni da manipolazione rispetto a un rotolo stampato in piano, poiché le aree in rilievo concentrano la pressione nei punti di contatto anziché distribuirla uniformemente sul foglio. Impilare in modo errato i rotoli finiti o conservarli in uno spazio con ampie oscillazioni di temperatura è uno dei modi più comuni in cui un convertitore perde materiale altrimenti buono prima ancora che raggiunga la fase di trasferimento o laminazione.
| Fattore di gestione | Pratica consigliata |
|---|---|
| Orientamento del rotolo | Conservare in posizione verticale su un supporto centrale anziché impilato in piano |
| Temperatura ambiente | Mantenere entro un intervallo stabile per evitare l'infragilimento o l'ammorbidimento della resina |
| Esposizione all'umidità | Evitare lo stoccaggio ad elevata umidità che può influire sulle prestazioni dello strato distaccante |
| Interlacciamento | Utilizzare una fodera protettiva tra gli involucri per disegni con texture pesanti |
Anche i tempi di consegna tra la stampa e la conversione sono più importanti per la pellicola testurizzata UV che per la pellicola piana. Poiché la resina indurita continua a stabilizzarsi chimicamente per un breve periodo dopo l'indurimento iniziale, i trasformatori generalmente consentono un breve periodo di riposo prima di far passare un rullo fortemente accumulato attraverso una pressa di trasferimento, il che riduce la possibilità che la struttura si sposti o che le caratteristiche di rilascio cambino a metà ciclo.
I team di qualità che lavorano con questo tipo di pellicola mantengono abitualmente un pannello campione di riferimento con trame e livelli di lucentezza approvati accanto alla stazione di ispezione, poiché il confronto visivo con uno standard fisico rileva sottili variazioni nell'altezza di costruzione o nella densità del modello molto più velocemente rispetto alla misurazione di ciascun rotolo da zero rispetto a una sola specifica scritta.
Domande frequenti
Q1: Cosa rende la vernice UV diversa da un laminato standard o da un rivestimento su pellicola?
I rivestimenti standard si asciugano o polimerizzano lentamente e si depositano in uno strato piatto e uniforme. La vernice UV polimerizza in pochi secondi sotto la luce ultravioletta, che congela la resina sul posto prima che abbia il tempo di livellarsi, consentendole di mantenere l'altezza, i bordi e il disegno che un rivestimento convenzionale perde.
D2: La texture della vernice UV può essere applicata solo su aree selezionate di un disegno, anziché sull'intero foglio?
SÌ. L'applicazione spot è uno degli usi più comuni, poiché il sollevamento o la texture selettiva di solo un logo, un bordo o un piccolo motivo crea contrasto con la stampa piatta circostante e utilizza meno resina rispetto a un trattamento a foglio intero.
Q3: Uno strato di vernice più spesso produce sempre un effetto tattile migliore?
Non necessariamente. Oltre una certa altezza, lo spessore aggiunto aumenta il rischio di rotture sulla pellicola flessa e può rallentare l'indurimento per tutta la profondità del deposito. La maggior parte dei trasformatori ritiene che un accumulo moderato combinato con una definizione dei bordi netta sia più apprezzabile della sola altezza eccessiva.
D4: In che modo un motivo marmorizzato viene mantenuto coerente durante un lungo ciclo di produzione?
La coerenza dipende dal mantenimento costante del tempo aperto tra il deposito e l'indurimento, poiché quella finestra è ciò che consente la formazione del modello. La velocità della linea, la potenza della lampada e la temperatura ambiente influenzano tutti quella finestra e devono essere monitorati insieme anziché individualmente.
Q5: Quali proprietà del substrato devono essere controllate prima di eseguire un lavoro con texture dorata?
I fattori principali sono lo spessore del film, l'energia superficiale e la planarità sotto tensione. Le pellicole sottili o a bassa energia superficiale potrebbero richiedere una passata di primer o una dose di polimerizzazione adeguata per ottenere un'adesione affidabile e una lucentezza uniforme su tutta la larghezza del nastro.
D6: La stampa con vernice UV è adatta per tirature brevi o solo per tirature lunghe?
Va bene per entrambi, ma per ragioni diverse. Le tirature brevi traggono vantaggio perché le impostazioni dei livelli possono essere regolate digitalmente senza nuovi strumenti, mentre le tirature lunghe traggono vantaggio dal comportamento di polimerizzazione coerente e ripetibile del processo una volta bloccati i parametri.